
Na produção industrial de maionese, uma mesma formulação pode gerar lotes diferentes quando o processo não controla a formação da emulsão. Viscosidade, brilho, textura e estabilidade respondem à ordem de adição, à vazão do óleo, à temperatura e à energia aplicada.
Por isso, a máquina não pode ser tratada apenas como um misturador. A maionese exige uma solução capaz de dispersar uma fase líquida em outra, limitar a incorporação de ar e manter condições repetíveis durante a batelada.
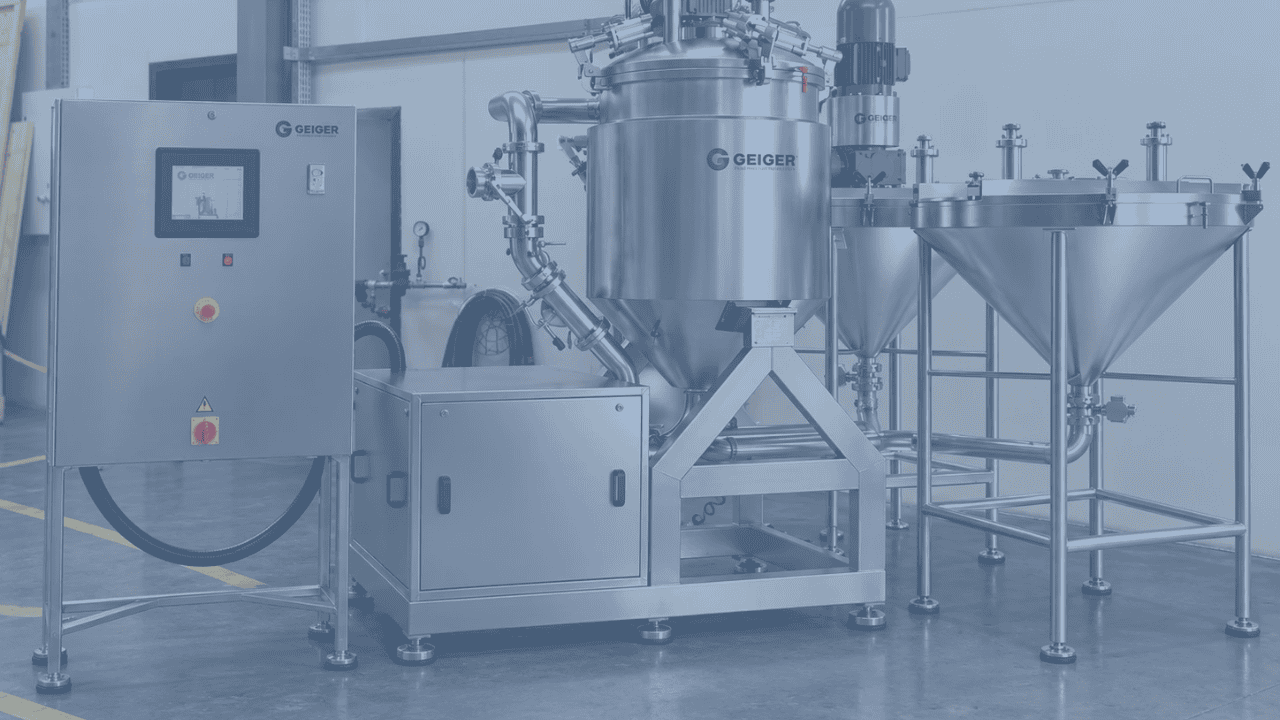
É nesse ponto que a GSEV-500 se diferencia. O Sistema Emulsificador a Vácuo da Geiger foi desenvolvido especialmente para emulsões como maionese, ketchup, mostarda e molhos para salada. Dentro do portfólio da empresa, essa é a solução de referência para a aplicação.
A maionese é uma emulsão de óleo em água. Durante o processo, o óleo precisa ser dividido em gotas pequenas e distribuído na fase aquosa. Os agentes emulsificantes ajudam a manter essa dispersão e a construir a textura desejada.
Entretanto, a estrutura final não depende apenas dos ingredientes. A forma como a energia mecânica é aplicada interfere no tamanho e na distribuição das gotas. A entrada de ar, por sua vez, pode alterar densidade, aparência, estabilidade e comportamento no envase.
Misturar, homogeneizar e emulsificar não são operações equivalentes. Entender as diferenças entre mistura, homogeneização e emulsificação evita que um equipamento genérico seja escolhido para uma etapa que exige formação controlada de emulsão.
A GSEV-500 foi projetada para preparar emulsões homogêneas e consistentes em escala industrial. O equipamento reúne, em um mesmo sistema, recursos que atuam sobre cisalhamento, circulação, pressão e temperatura.
Segundo a ficha técnica da Geiger, o tanque possui volume de 500 litros e capacidade indicada de até 500 kg por batelada. A capacidade efetiva, porém, deve ser confirmada de acordo com densidade, viscosidade, formulação, nível de trabalho e condições operacionais.
A turbina trabalha entre 600 e 3.500 rpm, com controle por inversor de frequência. Assim, a equipe pode ajustar a intensidade da ação mecânica ao objetivo da formulação, em vez de operar sempre na rotação máxima.
Além disso, a linha de recirculação mantém o produto em movimento pelo circuito de processamento. Esse recurso favorece o contato do volume com a zona de emulsificação e contribui para uma distribuição mais uniforme da ação mecânica.
Esses recursos não substituem a definição da receita e dos parâmetros. No entanto, oferecem uma base mais adequada para controlar o processo e repetir condições entre as bateladas.
Cada formulação exige uma sequência própria. Ainda assim, o processo costuma seguir uma lógica técnica que pode ser estudada e ajustada durante os testes.
Na primeira etapa, ingredientes da fase aquosa são incorporados conforme a receita. A ordem de adição precisa favorecer a dispersão e evitar aglomerados. Por isso, pós, estabilizantes e emulsificantes não devem entrar sem um procedimento definido.
A fase oleosa precisa ser incorporada em uma vazão compatível com a capacidade de dispersão do sistema. Uma adição rápida demais pode dificultar a formação da emulsão. Já uma alimentação muito lenta pode aumentar o tempo de processo sem trazer ganho ao produto.
Na GSEV-500, o trabalho sob vácuo ajuda a reduzir a entrada de ar durante essa etapa. A Geiger explica em seu conteúdo sobre vácuo na indústria alimentícia que essa condição favorece emulsões mais homogêneas e reduz a oxidação. O efeito real deve ser validado para cada formulação e processo.
A turbina fornece a ação mecânica necessária para dispersar a fase oleosa. Ao mesmo tempo, a recirculação conduz o produto pelo circuito. Rotação, tempo e vazão precisam trabalhar em conjunto para que toda a batelada receba tratamento adequado.
A maior rotação não é automaticamente a melhor escolha. Energia excessiva pode elevar a temperatura ou modificar a estrutura pretendida. Portanto, o ponto de operação deve ser definido por resultado, e não apenas por velocidade.
A temperatura influencia viscosidade, dispersão e comportamento dos ingredientes. Por isso, ela deve ser monitorada desde o início até o final da batelada. A camisa dupla da GSEV-500 permite aquecimento ou resfriamento indireto, conforme a necessidade do produto.
Antes da liberação, a equipe deve verificar critérios como viscosidade, densidade, aparência, pH e estabilidade. Depois, os parâmetros precisam ser registrados. Esse histórico permite comparar lotes e corrigir desvios com mais rapidez.
Na higienização, as conexões e esferas de pulverização da preparação CIP apoiam a limpeza do tanque e do circuito. Contudo, o procedimento, os produtos químicos, a temperatura e o tempo devem seguir a validação sanitária de cada fábrica.
O vácuo é um dos diferenciais centrais da GSEV-500. Ao limitar a presença de ar durante o processamento, ele pode reduzir espuma e bolhas, além de diminuir a exposição do produto ao oxigênio.
Esse controle pode contribuir para aparência, densidade, consistência e conservação do produto. Entretanto, o vácuo não corrige uma formulação desequilibrada nem substitui boas práticas de fabricação, controle microbiológico e validação de vida útil.
Mesmo com um equipamento dedicado, a repetibilidade depende de uma janela de processo bem estabelecida. A equipe técnica deve definir e documentar, no mínimo:
Quando esses dados ficam apenas na experiência do operador, a produção se torna vulnerável a variações. Já o registro dos parâmetros cria uma base para treinamento, análise de desvios e melhoria contínua.
Algumas formulações recebem ervas, vegetais ou outros sólidos após a formação da emulsão. Nesses casos, a configuração do equipamento precisa preservar as partículas que devem permanecer visíveis no produto final.
A Geiger oferece, como opção, funil de alimentação com bypass. Esse recurso pode permitir a entrada de componentes sem que eles atravessem a região de maior cisalhamento. A aplicação deve ser avaliada pela engenharia conforme tamanho, fragilidade e concentração das partículas.
A referência de 500 kg por batelada não deve ser usada isoladamente. O dimensionamento precisa considerar o tempo total do ciclo, incluindo alimentação, emulsificação, ajustes, descarga e limpeza.
Também devem ser avaliados a meta por turno, o número de receitas, a disponibilidade necessária e a integração com as etapas anteriores e posteriores. Afinal, um processo mais rápido não resolve o problema se o envase ou a alimentação se tornarem gargalos.
A engenharia ainda precisa conhecer a densidade, a viscosidade ao longo do processo, o teor de óleo, a sensibilidade à temperatura e o resultado esperado. Com essas informações, a configuração deixa de ser baseada apenas em capacidade nominal.
A ficha técnica orienta a seleção inicial, mas o teste revela como o produto real responde ao equipamento. Durante a avaliação, podem ser observados circulação, incorporação do óleo, formação de ar, temperatura, tempo, viscosidade e textura.
O teste também ajuda a definir parâmetros de referência para a produção industrial. Ainda assim, esses parâmetros deverão ser confirmados na escala e nas condições de operação da fábrica.
Para avaliar a aplicação, converse com a equipe Geiger sobre a possibilidade de realizar testes com seu produto, conforme a formulação e a disponibilidade da planta piloto.
Não. O equipamento foi desenvolvido para emulsões e também pode ser aplicado em ketchup, mostarda, molhos para salada e outros produtos compatíveis. Cada formulação, porém, deve ser avaliada tecnicamente.
A especificação indica tanque de 500 litros e capacidade de até 500 kg por batelada. O volume útil pode variar conforme densidade, viscosidade, espuma, nível de trabalho e necessidade de circulação.
Não. O vácuo ajuda a controlar ar e oxidação, mas a estabilidade também depende da formulação, dos emulsificantes, da ordem de adição, da temperatura, do cisalhamento e das condições de armazenamento.
Não. A rotação precisa acompanhar a etapa e o comportamento do produto. O melhor ajuste é aquele que entrega a emulsão desejada sem aquecimento ou ação mecânica desnecessários.
Sim, dependendo da formulação e da configuração. O funil com bypass opcional pode ser avaliado para incorporar componentes após a emulsificação, com menor exposição ao cisalhamento.
Na produção industrial de maionese, escolher uma máquina dedicada à emulsificação reduz a distância entre a receita planejada e o resultado obtido na fábrica. A GSEV-500 reúne vácuo, turbina com rotação variável, recirculação e controle térmico em uma solução voltada a esse desafio.
Ainda assim, a qualidade final nasce da combinação entre equipamento, formulação e parâmetros. Por isso, o dimensionamento deve partir do produto real e da rotina da planta.
Sua indústria busca mais controle e repetibilidade na produção de maionese? Fale com os especialistas da Geiger e solicite uma avaliação técnica da sua aplicação.
